Artykuł sponsorowany
Dlaczego pas ścierny kupiony na zapas może pracować inaczej niż świeżo dostarczony
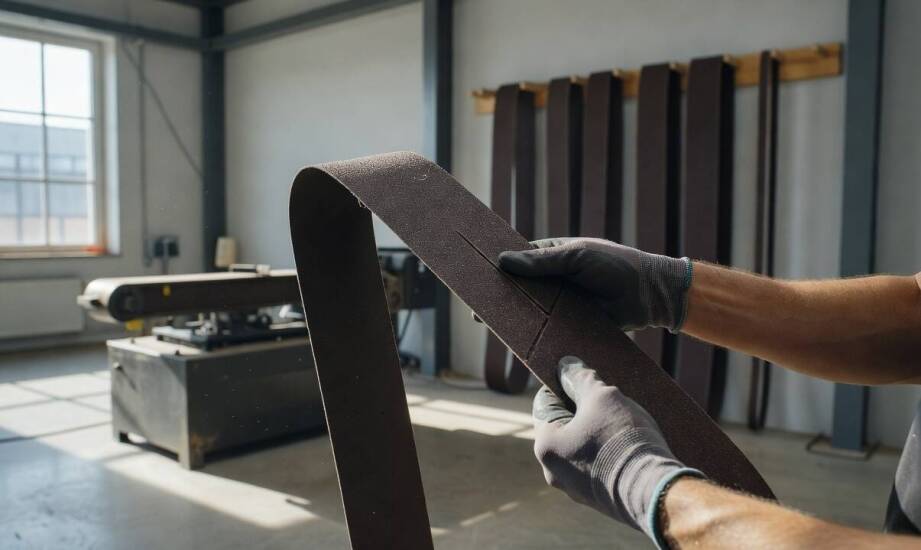
W warsztacie stolarskim często zdarza się, że ta sama partia pasów ściernych po kilku tygodniach przechowywania na półce daje zupełnie inny efekt szlifowania niż w dniu dostawy. Różnice w obróbce rzadko wynikają z błędu operatora maszyny, a znacznie częściej z ekspozycji zapasów na zmienne warunki otoczenia. Nawet najlepszej jakości podłoże, spoina oraz nasyp reagują na mikroklimat panujący w magazynie. Zrozumienie tych naturalnych procesów pozwala uniknąć frustracji i strat materiałowych, zwłaszcza gdy zakład decyduje się na kupowanie większych ilości hurtowych w celu rzadszego zamawiania dostaw.
Dlaczego parametry techniczne materiałów ściernych ulegają zmianie?
Pasy szlifierskie składają się z elastycznego nośnika, warstwy wiążącej oraz ziaren ściernych, z których każdy element wykazuje dużą wrażliwość na niewłaściwe środowisko. Nadmierna wilgotność otoczenia powoduje pęcznienie podłoża papierowego lub tkaninowego, co bezpośrednio osłabia spoinę utrzymującą ziarno. Gdy powietrze staje się zbyt wilgotne, materiał wchłania wodę i marszczy się, wymuszając nierównomierne prowadzenie pasa na rolkach maszyny. Z kolei w warunkach silnego przesuszenia powietrza nośnik traci swoją elastyczność. Przesuszenie sprawia, że materiał staje się kruchy i wykazuje tendencję do pękania podczas napinania na szlifierce.
Niewłaściwe składowanie fizyczne stanowi kolejne zagrożenie dla struktury produktu. Mechaniczny nacisk w magazynie oraz zginanie oryginalnych opakowań trwale deformują pas, co zaburza równomierność ścierania powierzchni drewna. Układanie ciężkich narzędzi lub innych pojemników na pudełkach prowadzi do zagnieceń, które ostatecznie przenoszą się na obrabiany element w postaci głębokich rys. Równie szkodliwe okazuje się trzymanie asortymentu bezpośrednio na betonowej podłodze, oddającej wilgoć przenikającą łatwo przez kartonowe osłony.
Środowisko pracy związane z obróbką drewna wiąże się również z ciągłą obecnością zanieczyszczeń. Wszechobecny pył łatwo wnika do otwartych opakowań i osiada na nasypie. Gromadzący się kurz dostaje się między taśmę a płytę dociskową urządzenia, powodując miejscowe zużycie ziaren i zaburzając optymalny rozkład sił docisku. Zgodnie z ogólnymi wytycznymi producentów spoiwa żywiczne źle znoszą także skrajne wahania temperatur. Zbyt ciepłe otoczenie przyspiesza proces starzenia klejów, podczas gdy wyraźne spadki temperatury utwardzają je do tego stopnia, że ziarno zaczyna odpadać w kontakcie z twardym materiałem.
Jak prawidłowo zarządzać zapasem magazynowym stolarni?
Utrzymanie pełnej wydajności narzędzi skrawających wymaga wdrożenia prostej logistyki wewnątrz zakładu. Stosowanie zasady FIFO gwarantuje, że najstarsze partie materiału schodzą z magazynu jako pierwsze i nie tracą swoich właściwości wskutek długotrwałego leżakowania. Nowe dostawy powinny zawsze trafiać na tył regału, wymuszając na pracownikach naturalną rotację pudełek. Regularne oznaczanie opakowań datą przyjęcia pozwala na bieżącą kontrolę stanu magazynowego i zapobiega przeterminowaniu kosztownych materiałów szerokotaśmowych.
Przed założeniem elementu na maszynę warto poświęcić chwilę na wzrokową weryfikację jego stanu technicznego. Bezpośrednio przed montażem należy sprawdzić prostoliniowość pasa, nienaruszalność łączenia oraz brak trwałych zagnieceń profilu. Najprostszą metodą pozostaje swobodne zawieszenie taśmy na specjalnym wieszaku, gdzie krawędzie powinny układać się równolegle, bez widocznego falowania. Spoina musi zachowywać elastyczność i nie wykazywać pęknięć przy lekkim odgięciu. Odkształcenia widoczne gołym okiem dyskwalifikują dany egzemplarz z użycia na precyzyjnych maszynach.
Wielkość utrzymywanych zapasów powinna wynikać bezpośrednio z tempa zużycia oraz możliwości lokalowych danej firmy. Wąskie formaty dedykowane do elektronarzędzi ręcznych rotują zazwyczaj najszybciej, więc ich przechowywanie sprawia mniej problemów. Z kolei duże i drogie formaty stacjonarne wymagają znacznie stabilniejszego klimatu. Szybko zużywające się taśmy ścierne Września oraz inne okoliczne ośrodki stolarskie zamawiają zazwyczaj na bieżąco, unikając wielomiesięcznego składowania. Działająca w regionie marka FOR WOOD opiera się na regularnych dostawach świeżych partii produktów do rzemieślników. Dzięki sprawnemu zaopatrywaniu warsztaty nie muszą inwestować w kosztowne systemy kontroli klimatu dla własnych potężnych magazynów.
Trzymanie dużej ilości materiałów eksploatacyjnych w warsztacie ma logiczne uzasadnienie wyłącznie wtedy, gdy firma dysponuje odpowiednio wentylowanym i stabilnym temperaturowo pomieszczeniem. W przeciwnym razie teoretyczne oszczędności wynikające z dużych zakupów szybko niwelują straty spowodowane pękaniem pasów lub nierównomiernym szlifowaniem detali. Świadome zarządzanie cyklem życia materiału i weryfikacja produktu przed uruchomieniem wrzeciona przekładają się na bezproblemową obróbkę drewna. Traktowanie nośnika z ziarnem jako komponentu reagującego na otoczenie pozwala wyciągnąć maksimum wydajności z każdego założonego formatu.
Kategorie artykułów
Polecane artykuły
Skup bydła: Jak profesjonalny transport wpływa na komfort zwierząt?

C45 po ulepszaniu cieplnym w produkcji części maszyn — co zmienia w skrawaniu i specyfikacji
Jak rama Suzuki Bandit i wersja naked oraz S zmieniają działanie crash pada przy upadku